農業用マルチフィルム用のインフレーションフィルムラインを稼働していると仮定します。最初のロールは深く均一な黒に見えます。 2 時間後、細い縞が現れ、次にフィルムの破損を引き起こす小さな斑点が現れます。現在のサプライヤーは、マスターバッチは「いつもと同じ」だと主張しています。マシンの設定は変更されていません。これは、多くの加工業者がブラックマスターバッチが商品ではないことを発見した瞬間です。
黒のマスターバッチが明らかに失敗することはほとんどありません。ダウンタイム、ロールの不合格、衝撃試験の不合格、または 3 か月の屋外暴露後の返品という形で、経済的に失敗します。適切なブラック マスターバッチを選択するということは、そのグレードをポリマー、プロセス、製品の最終使用条件、およびコンプライアンス義務に適合させることを意味します。このガイドは、インフレーションフィルム、射出成形、パイプ押出成形、食品と接触する包装、自動車部品用のブラックマスターバッチを製造している E-LUCK の工場の視点から書かれています。以下では、良い購入と高価な購入を分ける数値、テスト、許容誤差など、当社がお客様のリクエストに適用する選択ロジックを共有します。
ブラック マスターバッチとは何か、そしてなぜ正しい選択が重要なのか
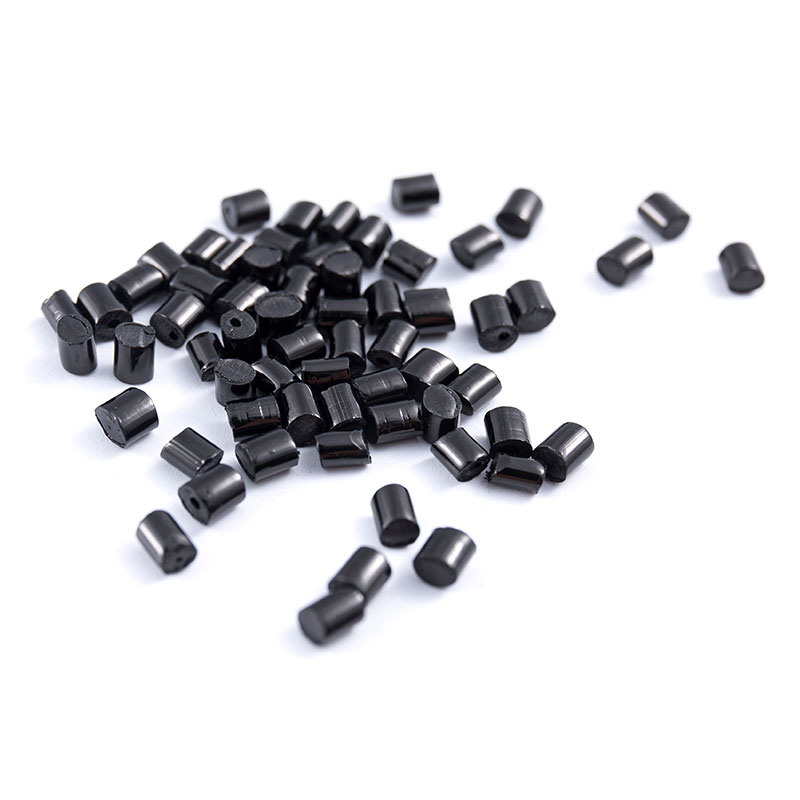
ブラック マスターバッチは、熱可塑性担体中にカーボン ブラック顔料を濃縮した分散液であり、溶融配合およびペレット化によって製造されます。典型的なグレードには、20% ~ 50% のカーボン ブラックに加えて、慎重に添加された分散剤と、酸化防止剤、UV 安定剤、スリップ剤、帯電防止剤などの機能性添加剤が含まれています。加工業者は、マスターバッチと天然樹脂をレットダウン比 (通常 1% ~ 8%) で混合し、最終製品を着色します。
生のカーボンブラックの代わりにマスターバッチを使用すると、実際的な問題が解決されます。作業場での粉塵が排除され、色の切り替え時間が短縮され、バッチ間の一貫性が向上します。しかし、マスターバッチは不活性着色剤ではありません。そのキャリア樹脂と添加剤パッケージは最終配合物に組み込まれ、メルトフロー、結晶化、表面品質、ウェルドラインの強度、長期劣化に影響を与えます。ショッピングバッグの中ではうまく機能するマスターバッチでも、ナイロン製のギアやポリカーボネートのハウジング内では悲惨な結果を招く可能性があるのはこのためです。
黒のマスターバッチの中身は何ですか
- カーボン ブラック顔料 (カラー インデックス ピグメント ブラック 7)。黒さ、アンダートーン、UV 保護、および電気特性を決定します。
- キャリア樹脂は、ベースポリマーに適合するように、またはブレンド中で適合性ビヒクルとして機能するように選択されます。
- ポリマー分散剤および湿潤剤。溶融配合中にカーボン ブラック粒子を分離させます。
- 必要に応じて、酸化防止剤、加工安定剤、紫外線吸収剤、難燃剤などの機能性添加剤。
カーボン ブラックのグレードと配合量: 性能の限界を決める 2 つの決定
カーボンブラックは単一の素材ではありません。メーカーは、一次粒子サイズ、凝集構造、および表面化学が異なる数十のグレードを製造しています。これらの特性は、黒色度(漆黒度)、色合いの強さ、分散難易度、溶融粘度、導電性、および価格に影響します。ブラック マスターバッチを指定すると、実際にはカーボン ブラックのグレードと濃度を指定することになります。
カーボンブラックの特性が最終部品に与える影響
| カーボンブラックの性質 | マスターバッチと最終製品への影響 |
|---|---|
| 一次粒子径が小さい | 漆黒度が高く、色合いが強く、UV 保護が優れていますが、分散が難しく、コストが高くなります。 |
| 一次粒子径が大きい | 分散が容易、コストが低く、黒度が低く、多くの場合、より青みがかった色または茶色の色調になります。 |
| 高次集合構造 | 溶融粘度が高く、導電性が優れているため、剛性が向上しますが、スクリーン圧力が上昇します。 |
| 下部集合構造 | 粘度が低く、光沢が良く、導電率が低い |
| 表面酸化 | キャリアとの相互作用を変化させ、PA や PET などの極性ポリマーの分散に影響を与えます。 |
ほとんどの用途では、高顔料のファーネス ブラック (粒子サイズが小さく、黒色度が非常に高い)、中色のファーネス ブラック (黒度と分散のバランスが取れている)、および標準または低色のファーネス ブラック (分散が容易で経済的) の間で実際に選択します。青の基調色は、「より深い黒」と読めるため、パッケージや消費財で好まれることがよくあります。一部の低価格グレードでは茶色の色合いが見られます。
カーボンブラックの配合量: 多ければ多いほど良いとは限りません
| 読み込みレベル | カーボンブラック含有量 | 一般的な使用方法 | トレードオフ |
|---|---|---|---|
| 低い | 15% - 25% | カラーマッチング、高いレットダウン比、低粘度プロセス | 部品ごとにさらに多くのマスターバッチが必要です。キログラムあたりの顔料コストが低い |
| 標準 | 25% - 35% | 一般的な射出成形、ブロー成形、ほとんどのフィルム用途 | バランスの取れたコストと取り扱い。広い処理ウィンドウ |
| 高 | 35% - 50% | 農業用フィルム、パイプ、高隠蔽包装 | 低いer dosage per part; requires strong compounding capability |
| 超高 | 50% - 60% | 特殊機能グレード、導電性化合物 | 非常に要求の厳しいプロセス。通信事業者のオプションが限られている |
カーボンブラックの配合量を増やすと、マスターバッチの製造が難しくなり、溶融粘度が上昇します。同時に、レットダウンを低くする必要があるため、物流コストと保管コストが下がります。最適な添加量は、押出機の混合能力、必要な分散品質、および最終的な黒色の目標によって異なります。当社のカーボン ブラック約 40% の高濃度グレードは、インフレーションフィルムで 2% ~ 3% のレットダウンで使用するように設計されており、多くの場合、不透明性を向上させながら総コストを削減します。
キャリア樹脂のマッチング: ほとんどの失敗を防ぐ選択ルール
キャリア樹脂は、適合性のあるプラスチックマトリックス内にカーボンブラックを保持します。最初のルールは単純です。キャリアはベースポリマー、または少なくともその主成分の 1 つと化学的に適合する必要があります。キャリアが相溶しない場合、マスターバッチは別の相を形成し、凝集、縞模様、層間剥離、衝撃強度の低下、または表面粗さにつながります。
| ベースポリマー | 推奨キャリア | なぜそれが重要なのか |
|---|---|---|
| LDPE/LLDPEフィルム | LDPE または LLDPE | フィルムの最高の透明度、ゲル不使用、高い適合性 |
| HDPE/PPパイプ | HDPEまたはPP | 静水圧強度と安定した金型挙動を維持します。 |
| PP射出成形品 | PP | 衝撃の軽減と表面の斑点を回避します |
| ABS/PS | AS / SAN または PS | 光沢の損失と目に見えるキャリアの縞を防ぎます |
| PA(ナイロン) | PA | ブルーミングや機械的劣化を防止 |
| パソコン | パソコン or PC-compatible alloy | 微小な亀裂や曇りを防ぎます。耐衝撃性を維持します |
| PET/PBT | PET/PBT | 結晶化を維持し、加水分解を回避します |
| PPS / PPA / 高温用 | 特殊高温キャリア | 分解することなく高い溶解温度に耐える必要がある |
在庫を減らすために、すべてに 1 つの「ユニバーサル」ブラック マスターバッチを使用したいというバイヤーに時々出会うことがあります。普遍的なアプローチは、互換性のあるポリオレフィンブレンドおよび低仕様の用途にのみ機能します。エンジニアリング プラスチックの場合、キャリアは細かいことではありません。これは、黒色顔料が微細に分散されたままであるかどうか、また部品が必要な機械的テストに合格するかどうかを決定する主な要因です。お客様が正確な樹脂グレードを共有できない場合は、メルトフローレートと最終用途を尋ねます。通常、安全な運送業者を選択するにはこれで十分です。
キャリアの警告: キャリアが加工温度よりもはるかに低く溶解し、ベースポリマーと化学的に関連していない場合、適合性の問題が発生するリスクが高くなります。必ずサプライヤーに運送業者の種類を書面で明記するように依頼してください。
プロセスと用途から選ぶ
次のフィルターは製造プロセスです。各プロセスはマスターバッチに異なるせん断履歴、滞留時間、溶融温度を課すためです。射出成形用のグレードは、フィルム テストでは問題ないように見えますが、フィルム ラインの速度が速いとゲルが生成します。射出成形に使用されるフィルムグレードでは、必要な耐衝撃性が得られない場合があります。最初にプロセス別に選択すると、多くの予期せぬ事態を回避できます。
インフレーションフィルム
インフレーションフィルム processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
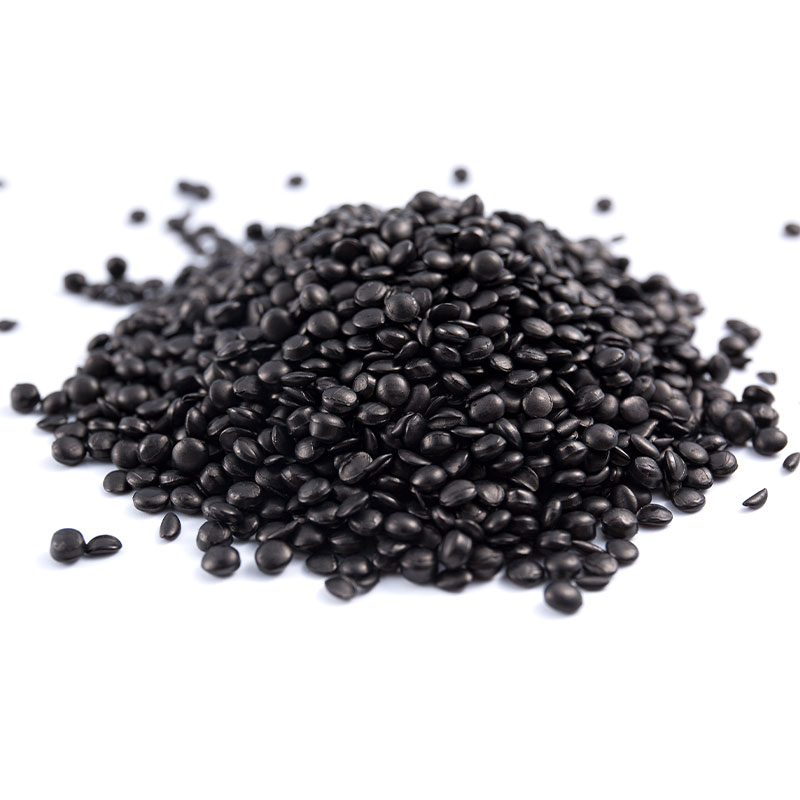 高 Hiding Black Concentrated Masterbatch for Film and Molding 約 46% のカーボン ブラックを含むこの PE ベースのマスターバッチは、インフレーションフィルム、パイプ、射出成形に強力な隠蔽力と安定した加工を提供し、議論で提起された濾過性と流動性の懸念に対処します。 製品を見る→
射出成形
射出成形業者は、マスターバッチが衝撃強度、ウェルド ラインの外観、表面光沢、金型付着物にどのような影響を与えるかを評価する必要があります。濡れ性の悪い高カーボンブラックマスターバッチは、PP または ABS のノッチ付き衝撃強度を 10% ~ 30% 低下させる可能性があります。部品が薄肉の場合、マスターバッチの流動性も重要になります。レットダウンは一般的に 2% ~ 5% であり、ウェルド ライン マークを目立たなくするには、ベース樹脂に適合したキャリアが不可欠です。
パイプ押出成形
パイプのグレードは、分散品質と長期性能によって判断されます。 PE 配水管の場合、耐紫外線性を確保するために、最終的なカーボン ブラック含有量は約 2% ~ 2.5% である必要があり、分散レベルは ISO 18553 に従って評価されます。分散が不十分なカーボン ブラックは応力集中点を生成し、耐圧性と亀裂成長抵抗性を低下させます。キャリアはパイプのメルトフローを変更してはなりません。変更しないと肉厚制御が不安定になります。
| プロセス | 主要な選択基準 | 典型的な失望 | 間違っている場合の障害の症状 |
|---|---|---|---|
| インフレーションフィルム | ジェル数、ろ過性、不透明度、黒さ | 2%~4% | スジ、ピンホール、フィルム切れ |
| キャスティングフィルム | 表面光沢、添加剤適合性 | 2%~3% | ダイライン、ヘイズ、ブロッキング |
| 射出成形 | 衝撃保持性、ウェルドライン、光沢、流動性 | 2%~5% | 弱いウェルドライン、まだらな表面 |
| パイプ押出成形 | ISO分散度、UV、耐圧性 | 2%~6% | 脆いパイプ、早期亀裂 |
| ブロー成形 | 落下衝撃、壁分布、表面品質 | 2%~4% | 凹凸のある壁、低い落下耐性 |
マスターバッチが自社のラインに適しているかどうか不明な場合は、実際に試してみることをお勧めします。通常のレットダウンでグレードを 1 シフト実行し、フィルムまたは部品を光源に照らして検査し、フィルター圧力を記録します。私たちのチームは、自社工場で新しいグレードを認定するときに同じ手順に従います。
食品と接触するブラックマスターバッチ: コンプライアンスは設計要件です
ブラック マスターバッチを食品包装、食器、カトラリー、または果物や野菜の容器に使用する場合、顔料、担体、添加剤はすべて食品との接触に関する規制を満たさなければなりません。欧州連合における関連枠組みは、食品と接触することを目的としたプラスチック材料および物品に関する規制 (EU) No 10/2011 です。米国では、FDA 21 CFR が着色剤とポリマー成分に関する規則を定めています。中国では GB 4806 シリーズが適用されます。これらの規制は、完成品からの物質の移行を制限し、準拠した品質データを要求します。
未加工のカーボン ブラックには、多環芳香族炭化水素 (PAH)、重金属、残留硫黄などの不純物が含まれる場合があります。食品に接触するブラック マスターバッチは、精製された顔料グレードと高純度のキャリアから配合されており、配合ラインは相互汚染を防ぐために洗浄および管理されています。単に分散剤を追加するだけでは十分ではありません。完全な処方が移行テストに合格し、製造プロセスがトレーサビリティを証明する必要があります。
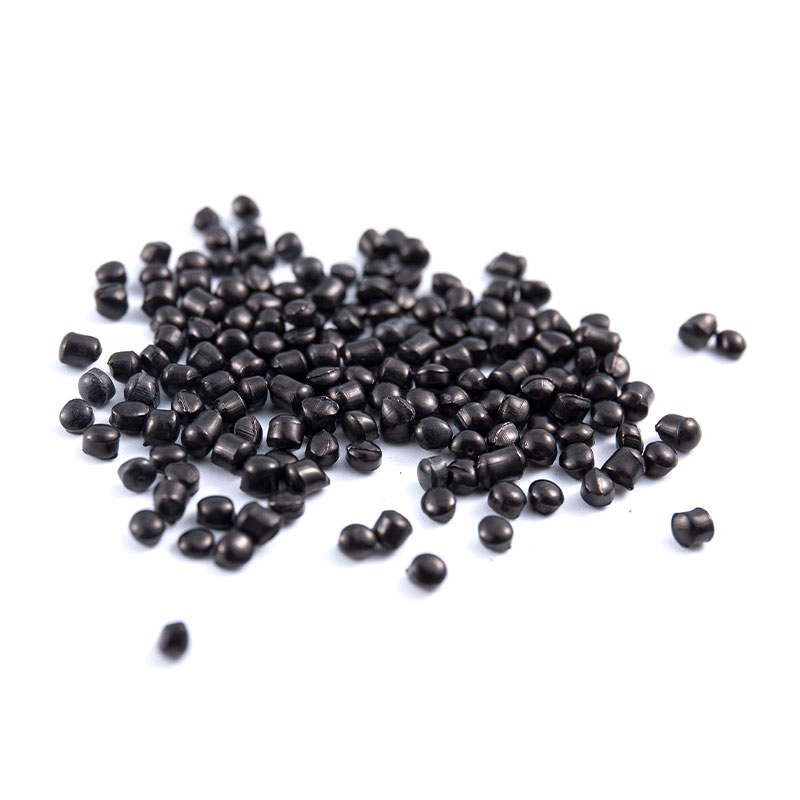 飛散防止食器用食品接触ブラックマスターバッチ 食品と接触する食器用に開発された、40% のカーボン ブラックと炭酸カルシウムを含むこの PE ベースのマスターバッチは、均一な着色を実現し、耐熱性と耐衝撃性を高め、食品安全基準を満たしており、近くで強調されている移行試験要件をサポートしています。 製品を見る→
食品接触グレードを評価する場合は、製品がテストされた特定の規制、テスト条件 (温度、時間、食品類似物)、および移行結果についてサプライヤーに問い合わせてください。試験データのない一般的な「食品グレード」の記述は、購入を決定するための十分な根拠とはなりません。
食器や容器の場合、製品は繰り返しの洗浄や機械的ストレスにも耐える必要があります。したがって、食品と接触するブラックマスターバッチは、移行性の順守だけでなく、耐衝撃性、食器洗い機での安定性、および表面剥離の有無についても評価する必要があります。実際のコンプライアンスに関する質問については、ガイドで詳しく説明しています。 食品と接触するブラックマスターバッチの安全性とコンプライアンス .
耐紫外線性と長期耐候性
カーボン ブラックは、十分に分散され、十分な濃度で存在する限り、ポリオレフィンにとって最も効果的かつ経済的な UV 安定剤の 1 つです。微粒子カーボンブラックが紫外線を吸収して熱に変換し、ポリマー鎖を光酸化から保護します。カーボンブラック含有量と屋外寿命との関係は非線形であり、濃度がわずかに増加すると耐用年数が大幅に増加します。
このため、農業用フィルム、ジオメンブレン、および屋外パイプでは、ほとんどの場合、最終製品中のカーボン ブラック含有量が少なくとも 2% と指定されています。 40% のマスターバッチを 5% のレットダウンで使用すると、最終的なカーボン ブラック含有量はちょうど 2% になります。しかし、濃度だけでは十分ではありません。カーボン ブラックの凝集体は亀裂が発生する可能性のある破損点として機能するため、分散評価は投与量と同じくらい重要です。
自動車の外装トリムや屋外用家具など、長期間の太陽光の下でも外観を維持する必要がある部品の場合、マスターバッチサプライヤーは、指定された暴露時間後の色の変化 (デルタ E) や光沢保持など、キセノンアークまたは QUV 試験からの耐候性データを提供できる必要があります。テスト方法、サイクルパラメータ、および合格基準を尋ねます。
自動車グレードのブラック マスターバッチ: 厳しい公差、実際の結果
自動車部品では、ブラックマスターバッチの選択が非常に厳しくなります。客室の密閉された環境では、排ガスが窓に目視でき、臭いで検知できるため、内装部品は揮発性有機化合物 (VOC) と曇りの制限を満たさなければなりません。外装部品は、色あせ、チョーキング、ひび割れを起こすことなく、長年の太陽光、熱、湿気、道路化学物質との接触に耐える必要があります。機能構造部品は、経年劣化後も剛性と衝撃強度を維持する必要があります。
内装用途向けの低 VOC ブラック マスターバッチは、成形温度でアルデヒドやその他の揮発性物質を生成しない、慎重に選択されたキャリア樹脂と添加剤を使用して製造されます。一般的に引用される試験規格は、VOC/TSN 分析については VDA 278、結露または曇りについては PV 3015、総炭素排出量についてはさまざまな OEM 仕様です。当社では、お客様から自動車内装グレードのご要望があった場合、どの純正仕様が対象となるかを確認した上で商品をご提案させていただいております。
 低い Volatile Environmentally Friendly Interior Black Masterbatch この製品は、自動車および住宅のインテリア向けに特別に設計されており、低 VOC (揮発性有機化合物) 排出と低移行を重視し、効果的に削減します。 製品を見る→
外装部品では、耐候性、耐傷性、安定した光沢が重要な特性となります。漆黒度が非常に高いマスターバッチには、より細かいカーボン ブラック粒子が含まれることが多く、表面硬度がわずかに低下する可能性があります。黒さと耐傷性のバランスをとるには、カーボンブラックのグレードと添加剤パッケージを調整する必要があります。これが、自動車の外装グレードが単なる「ハイブラック」グレードではない理由です。それらは細かく調整されたシステムです。
分散品質とその検証方法
分散品質は、良好なブラック マスターバッチと劣悪なブラック マスターバッチを分ける最も重要な要素です。分散が悪いということは、カーボン ブラックの凝集体がプラスチック マトリックス中に残っていることを意味します。応力がかかると、これらの凝集体は亀裂の開始剤になります。フィルムでは、ピンホールや破れの原因となります。パイプ内では圧力抵抗が減少します。成形部品では、鈍い斑点や弱点が生じます。
実践的な検証方法
- フィルムテスト: 化合物のサンプルから薄いフィルム (20 ~ 30 マイクロメートル) をプレスまたはブローし、強い光源に照らして検査します。 1 平方メートルあたり約 30 マイクロメートルを超える目に見える斑点の数を数えます。
- フィルター圧力値: 制御された条件下で溶融物を細かいフィルター スクリーン (たとえば、15 または 25 マイクロメートル) に強制的に通過させ、時間の経過に伴う圧力の増加を測定します。増加率が高いほど、分散が劣っていることを示します。
- 機械的チェック: 製造部品と同じ条件で射出成形テストバーを作成し、破断点伸び、ノッチ付き衝撃強さ、ウェルドラインの性能を未充填の基準と比較します。
- 表面チェック: 同じパラメータの下、同じツールで成形プラークの光沢と色を比較します。大幅な変動は、分散またはキャリアの問題を示唆しています。
ISO 18553 は、パイプ製造業者向けに、パイプ壁の一部の顔料の分散度を評価する方法を指定しています。評価では、観察された凝集体をサイズのクラスに分割し、スコアを割り当てます。スコアが低いほど、分散が良好であることを示します。サプライヤーが分散の顕微鏡写真や評価を提供できない場合、それは大量注文する前の警告サインです。
キロ当たりのコストと総使用コスト
ブラックマスターバッチで最も一般的な購入ミスは、キログラムあたりの価格を比較し、目標の黒さと不透明度を達成するために必要な用量を無視することです。着色力が弱い低価格グレードでは 5% のレットダウンが必要になる場合がありますが、高価な高濃度グレードでは 2.5% で機能します。最終製品 1 トン当たりのマスターバッチの合計貢献度が重要な数値です。
| 要因 | 標準 grade | 高-load grade |
|---|---|---|
| マスターバッチ価格 | 2.6ドル/kg | 3.6ドル/kg |
| レットダウン率 | 4% | 2.5% |
| 製品1トン当たりのマスターバッチ | 40kg | 25kg |
| 1トン当たりの色コスト | $104 | 90ドル |
| 製品10トン当たりの倉庫スペース | 400kg | 250kg |
この例では、高負荷グレードの方がキログラムあたりのコストは高くなりますが、取り扱う材料が少なくなるため、トンあたりのコストが節約され、保管スペースが減り、色切り替え時間が短縮されます。ただし、この比較は、高負荷グレードが同じ黒色度、光沢、分散、および機械的性能を達成している場合にのみ有効です。これらの要件のいずれかを満たさない場合、見かけ上の節約効果はすぐに消えてしまいます。
コストルール: マスターバッチは、決してキログラム当たりのコストだけで比較するのではなく、最終製品のトン当たりのコストに基づいて比較してください。また、分散基準を下げることに依存する価格上のメリットを決して受け入れないでください。
バッチ間の不整合による隠れたコストもあります。マスターバッチの色合いやメルトフローが変動すると、製品のすべてのバッチが不合格になる危険があります。生産ロットの出荷時には、漆黒度、色合いの強さ、灰試験によるカーボンブラック含有量、水分、フィルター圧力値を検証し、分析証明書はすべての出荷品に同梱されます。
よくある選択の間違い
- 分散ではなく、黒さのみをスクリーニングします。凝集物を含むジェットネスの高いグレードは、黒色度がわずかに低い分散しやすいグレードよりも失敗することが多くなります。
- キャリア樹脂は無視します。 PA 製品または ABS 製品に PE キャリアを使用すると、色が正しく見えたとしても、機械的特性が大幅に低下する可能性があります。
- 独自の色基準に合格するために必要なレットダウン率を測定することなく、キログラムあたりの価格が最も安いマスターバッチを選択できます。
- キャリアがそれらすべてと適合するかどうかを確認せずに、異なるポリマーのブレンドにマスターバッチを添加する。
- すべて黒のマスターバッチは黒であるため食品に適合していると仮定します。コンプライアンスは配合の問題であり、色の問題ではありません。
- 通常の動作条件下で、実際の生産ラインで新しいグレードを認定することなく、マスターバッチのサプライヤーを切り替える。
- 添加剤の相互作用を忘れてください。スリップとアンチブロックを含むマスターバッチは、ラミネートや印刷接着には適さない可能性があります。
こうした間違いの多くは、製品が現場に投入されて初めて表面化するため、修正にコストがかかります。分散試験や小規模生産試行など、最初の簡単な認定手順で、ほとんどの事態を防ぐことができます。
標準製品では不十分な場合: カスタム開発
標準のブラックマスターバッチは大部分の用途をカバーしますが、一部の要件は既製のグレードでは満たすことができません。珍しいポリマーに適合するキャリア、50% を超えるカーボン ブラック レベル、難燃性または帯電防止性能のための添加剤パッケージ、ブランド認知のための特定の色のアンダートーン、または非常に高速なフィルム ラインでのダイの蓄積を防ぐ加工助剤が必要な場合があります。このような場合、カスタム開発は通常、自社の工場で個別の添加剤を組み合わせようとするよりも迅速で信頼性が高くなります。
当社の工場では、カスタム ブラック マスターバッチの開発は、ベース ポリマー、メルト フロー レート、プロセス タイプ、動作温度、レットダウン目標、規制要件、最終製品が合格する必要がある性能テストなどの短い仕様書から始まります。次に、カーボン ブラックのグレード、キャリア、および添加剤パッケージを選択し、実験室規模の配合機でサンプルを生成し、レポートとともに送信します。サンプルは、目標の黒色度、分散、および物理的特性に達するまで 1 ~ 2 サイクルで最適化され、その時点で生産規模のトライアルに移行します。
指定する
ベースポリマー、プロセス、レットダウンターゲット、規制上のニーズ、および性能テスト。
サンプル
当社はラボスケールのサンプルを配合し、完全な配合レポートを提供します。
検証する
合意された条件の下で、お客様自身のラインまたは当社のラボでサンプルをテストします。
スケール
実稼働トライアル、その後、分析証明書付きのバッチリリース。
通常、カスタム開発は、量がエンジニアリングの労力に見合う場合に最も効果的に機能します。その場合でも、新しいフォーミュラを試作する前に、最も近い標準製品から始めることをお勧めします。多くのお客様は、適切なキャリアを選択すると、標準グレードがすでに仕様を満たしていることに気づきます。
よくある質問
ブラックマスターバッチと生のカーボンブラックの違いは何ですか?
ブラック マスターバッチは、カーボン ブラックとキャリア樹脂を予め分散させてペレット化した混合物です。未加工のカーボン ブラックは微粉末であり、取り扱いが難しく、粉塵が発生し、凝集しやすいため、許容可能な分散レベルに達するまでに集中的な混合が必要です。マスターバッチによりプロセスが簡素化され、一貫性が向上します。
どのようなカーボンブラック含有量を選択すればよいですか?
一般的なフィルムや射出成形の場合、マスターバッチ中のカーボン ブラックの含有率は 30% ~ 40% が実用的な範囲です。農業用フィルムおよびパイプの場合、約 40% ~ 50% の高負荷グレードにより、低いレットダウン比で最終的なカーボン ブラック含有量が 2% ~ 2.5% に達することができます。最適な値は、プロセスの混合能力と色のターゲットによって異なります。
1 つの黒のマスターバッチをすべてのプラスチックに使用できますか?
いいえ。キャリア樹脂はベースポリマーと適合する必要があります。 PE ベースのマスターバッチは PP または EVA ブレンドでは機能しますが、ABS、PC、PA、PET、または PPS には適していません。エンジニアリング プラスチックの場合は、キャリアが樹脂ファミリーに適合するマスターバッチを常に選択してください。
大量購入する前に分散品質を確認するにはどうすればよいですか?
サプライヤーにフィルター圧力値とフィルム分散の顕微鏡写真を依頼し、通常のレットダウンで生産試行を実行します。強い光の下でフィルムや成形品を検査し、機械的特性を基準サンプルと比較します。これらのチェックにはほとんど時間はかかりませんが、大規模な問題を防ぐことができます。
食品と接触するブラックマスターバッチにはどのような認証が必要ですか?
製品は、EU 規制 No 10/2011、FDA 21 CFR、中国 GB 4806 など、貴社の市場に適用される規制に照らしてテストする必要があります。テストレポートでは、特定の移行、重金属、PAH 含有量を、関連する食品模擬物質および時間と温度の条件とともにカバーする必要があります。
別途の UV 安定剤を使用せずに、ブラック マスターバッチで十分な UV 保護を提供できますか?
多くのポリオレフィン製品では、最終濃度 2% ~ 2.5% でよく分散されたカーボン ブラックが良好な UV 保護を提供するため、別個の UV 安定剤は必ずしも必要ではありません。極端な露出や外観に敏感な部品の場合は、カーボン ブラックと追加の UV 安定剤の組み合わせが指定される場合があります。マスターバッチは両方を 1 つのペレットで提供できます。
ブラックマスターバッチの保存期限はどのくらいですか?
標準のブラック マスターバッチは、乾燥した涼しい倉庫に密封して保管した場合、2 ~ 3 年間使用できます。パッケージを高湿度で開封した場合は素材を再乾燥し、PET、PA、またはその他の湿気に敏感なポリマーを加工する場合は水分含有量を確認してください。
最高の黒のマスターバッチを選択することは、最も暗い黒を見つけることではありません。グレードをポリマーに適合させ、分散を検証し、コンプライアンスを確認し、自社の生産ラインの総コストを比較することが重要です。これらはすべて管理可能な手順であり、成形部品の寸法公差と同様に、購入仕様書に記載する必要があります。
インフレーションフィルム、射出成形、パイプ押出成形、食品接触、または自動車部品のグレードを認定する場合、E-LUCK チームは生産トライアル用の技術データシートとサンプルを送信できます。の メインウェブサイト プロセスおよび業界ごとにブラック マスターバッチ グレードの全範囲をリストしています。当社のエンジニアがお客様の特定の用途についてご相談いただけます。