先四半期、3 パレットの黒い宅配バッグがコンバーターに戻ってきました。ウェブの端では色合いが色褪せた灰色に見え、店舗の照明の下では表面全体に細かい斑点が見えました。このラインでは、緩いカーボン ブラック パウダーをブレンダーに直接投入しており、すべてのバッチが計量精度、分散、金型の清浄度など、同じ戦いを繰り広げていました。マスターバッチはまさにその種の消火活動を終わらせるために存在します。
タイトルの質問に対する直接の答え: マスターバッチは、顔料と添加剤の濃縮混合物 (通常 20% ~ 60% の活性物質) であり、キャリア樹脂にあらかじめ分散され、自由流動性のペレットとして提供されます。加工業者は、機械で天然ポリマーに少量 (通常 1% ~ 5%) をブレンドし、熱とせん断によって色や機能を溶融物全体に均一に分散させます。これは、ほとんどのプラスチック製品が黒色、UV 保護、または帯電防止機能を実現するための標準的な方法です。
このガイドでは、フィルム、パイプ、成型品、エンジニアリングプラスチックなどのブラックマスターバッチを製造するメーカーの視点から、マスターバッチに何が入っているのか、生産ラインでマスターバッチがどのように動作するのか、用途によって仕様が異なる箇所、注文前の確認事項などについて説明します。
プラスチックのマスターバッチとは何ですか?
マスターバッチ (MB と略され、濃縮物と呼ばれることが多い) は、顔料および/または添加剤が担体材料内に高濃度で分散されたプラスチック用の固体添加剤です。キャリアは、ベースポリマーとの適合性を考慮して選択された樹脂またはワックスであり、押出機または成形機でこれら 2 つが一緒に溶融すると、顔料が周囲の溶融物中に均一に放出されます。通常、アクティブ コンテンツは 20% ~ 60% の間にあります。バランスはキャリアと湿潤化学です。
名前はメソッドを説明しています。マスターレシピ (顔料、担体、分散剤) は、高せん断下で一度配合され、実験室で分散条件を制御および検証できます。その後、コンバーターはそのマスターを少量の固定量ですべての生産に投入します。限られた滞留時間で頑固なカーボンブラックの凝集体を分解するようフィルムラインに依頼する代わりに、加工業者はその作業がすでに行われたペレットを購入し、それを単に希釈します。
すべてのマスターバッチは同じ 4 つの構成要素から構築されており、その割合はターゲット アプリケーションに応じて変化します。
濃度は設計上の決定であり、一定ではありません。フィルムグレードのブラックマスターバッチには通常 40 ~ 50% のカーボンブラックが含まれているため、薄いゲージは適度な添加量で完全に隠蔽されます。汎用グレードは、より高いレットダウンが許容される厚肉部品にとって魅力的なキログラムあたりの価格を維持するために、多くの場合 25 ~ 35% に設定されています。見積書が到着したら、活性顔料含有量で正規化します。25% の安価なペレットは、50% の高級ペレットよりも完成キログラムあたりのコストが高くなる可能性があります。
マスターバッチが存在する理由: マスターバッチが解決する問題
カーボン ブラックは、業界で最も分散が難しい顔料の 1 つです。その一次粒子はおよそ 15 ~ 90 ナノメートルで、滞留時間が短くせん断力が限られている従来の単軸押出機では完全に分解できない凝集物を形成します。したがって、ルースパウダーを機械に直接供給すると、次の 3 つの予測可能な障害が発生します。
- 斑点と灰色の色合い。分散していない凝集物は最後まで生き残り、濃い黒ではなく暗い点、表面の粗さ、または色あせた色合いとして現れます。
- ダイの蓄積。濡れが不十分なカーボン ブラックはダイ リップに蓄積し、ダイ ラインの原因となり、洗浄のために頻繁に停止する必要があります。
- 投与の混乱。カーボンブラックパウダーは橋を架け、固まり、機器に付着します。フィーダーの精度が崩れ、シフトごとに色合いが変動します。粉体の取り扱いは、同じラインで複数の色を実行するコンバーターにとって、ハウスキーピングと相互汚染の問題も引き起こします。
マスターバッチは、分散の問題を、そのために設計された装置の上流に移します。共回転する二軸押出機の内部で、顔料はキャリアと分散剤によって湿らせられ、高速スクリュー速度でせん断され、安定したペレット化された形状に固定されます。コンバーターのブレンダーに到達するものは、自由に流れ、粉塵がなく、検証済みの基準に分散されています。ラインは希釈するだけでよいため、重量フィーダーはこの作業を簡単に処理できます。
2番目の経済的議論があります。マスターバッチを使用すると、コンバーターが天然樹脂の在庫を保持し、機械で色を追加できるため、1 つの樹脂在庫で多くの製品と色合いに対応できます。完全に事前に着色されたコンパウンドではその柔軟性が失われ、通常、シェードあたりの最小量がより多く必要になります。比較は以下の専用セクションで定量化されます。
マスターバッチの御三家
サプライヤーは自社のポートフォリオを 3 つのファミリーにグループ化しています。見積書がどのファミリーに属しているかを知ることが、調達活動における最初のフィルターとなります。これは、ドーズ量ウィンドウ、キログラムあたりの価格、および故障モードがそれらの間で大きく異なるためです。
| 家族 | 提供されるもの | 典型的な失望 | 一般的な用途 |
|---|---|---|---|
| カラーマスターバッチ | 色、不透明度、漆黒感のための顔料。黒、白、有彩色の色合い | 1~5% | フィルム、バッグ、ハウジング、パイプ、自動車用トリム |
| 添加剤マスターバッチ | 紫外線安定化、酸化防止剤、帯電防止、滑り止め、難燃性 | 0.5~3% | アウトドア用品、包装、電子機器、ケーブル |
| フィラーマスターバッチ | コスト管理と剛性のための炭酸カルシウムまたはタルク | 5~20% | ラフィア、ロープ、不織布、硬質家庭用品 |
家族も合流します。農業用フィルム用のブラック マスターバッチでは、顔料と UV 安定化パッケージを組み合わせることができます。パイプグレードでは、長期的な強度を保護するためにカーボンブラックと酸化防止剤を組み合わせることもあります。サプライヤーに説明するときは、色だけではなく、最終製品とその露出条件について説明してください。それがレシピを決定します。
ブラックマスターバッチの内部: カーボンブラックとキャリア樹脂
ブラック マスターバッチの性能を支配する 2 つの成分、カーボン ブラック グレードとキャリアです。それ以外はすべて微調整します。
カーボンブラック: グレードを定義する顔料
グレードの選択により、漆黒さ (黒の読み取りの深さ)、アンダートーン (青、ニュートラル、または茶色)、隠蔽力、UV 吸収、およびコストが制御されます。 15 ~ 25 nm 程度の一次粒子を含む微細なファーネス ブラックは、購入者が光沢のある家電製品のハウジングや自動車のトリムに期待する最も深い青みがかった黒を生成します。約 40 nm を超える粗いグレードは、より容易に分散し、より低い圧力で押し出され、コストが安くなります。これは、ゴミ袋、排水パイプ、および日陰の深さに天井があるその他の製品にとって実用的な選択肢です。品質研究所は、プレスされたプラークで測定された L* 値で漆黒度を説明します。漆黒度の高いグレードは 10 パーセント半ばに達しますが、汎用グレードは数ポイント高くなります。
カーボンブラックは機能的な働きもします。ポリエチレン中に 2% 以上分散されており、有害な紫外線の大部分を遮ります。これが、水道管、マルチフィルム、ケーブルジャケット、屋外用家具のデフォルトの色が黒である理由です。
通信事業者が互換性を決定します
キャリアはペレットの 30 ~ 70% を占め、ベース樹脂と同じ温度で加工すること、ベース樹脂と互換性のある流動性を示すこと、完成品で目に見えないことの 3 つの条件を満たす必要があります。ポリオレフィンフィルムはPEまたはEVAキャリア上で走行します。 PS または ABS 互換キャリア上のスチレン系樹脂。ポリマーに合わせて PA、PC、PBT、または PPS キャリア上にコンパウンドをエンジニアリングします。メルトフローのマッチングは、ほとんどの購入者が期待している以上に重要です。実際のルールとして、キャリアのメルトインデックスをベース樹脂の約 ±30% 以内に保ち、2 つの材料がフローマークや表面の曇りなく一緒にスクリューを通って移動するようにします。キャリアは、溶融物が形成されるとすぐに顔料が放出されるよう、ベース樹脂よりわずかに上の溶融物の流れを考慮して選択されることがよくあります。
1 つのプラントが同じ週に多くのポリマーを生産する場合 (PP、ABS、充填 PA を交互に配合するコンパウンダー)、キャリアフリー濃縮物は適合性の問題を完全に排除し、変性ポリマーを妨げるキャリア樹脂を含まない非常に高いカーボン ブラック配合量を実現します。
マスターバッチがラインでどのように機能するか: 実際のレットダウン率
レットダウン比(天然樹脂に添加されるマスターバッチの割合)は、配合が毎日の生産量を満たす比率です。算術は意図的に単純になっています。
ほとんどの黒色フィルムには合計 0.8 ~ 2% のカーボン ブラックが含まれています。 PE 圧力パイプは 2 ~ 2.5% を指定します。深い黒色の射出成形品は通常、顔料含有量 1 ~ 2% でその色合いに達します。サプライヤーが同じフィルムのグレードを 25% と見積もった場合、レットダウンは 2 倍の 4% にする必要があります。これにより、溶融物に入るキャリアと製品 1 トン当たりに購入するマスターバッチの量が 2 倍になります。
機械の内部では、マスターバッチは樹脂と同じ経路をたどります。
- 重量フィーダーはペレットを重量で計量し、容量システムよりもはるかに安定した投与量を保持します。
- ペレットは天然樹脂とドライブレンドするか、押出機のサイドポートから供給します。
- 加熱とせん断によりキャリアを再溶解し、事前に分散された顔料を溶解物中に放出します。
- スクリーンパックは残った凝集物を濾過して取り除きます。低く安定した圧力上昇は、きれいに分散していることを示します。
- 溶融物は均質で均一な黒色としてダイに到達します。
工場現場からの 2 つの実際的な警告。約 1% 未満の添加量では、すべてのフィーダーエラーが拡大し、色合いが変化し始めます。必要な比率をはるかに超える添加はお金を無駄にし、性質を軟化させる可能性のあるキャリアで溶融物をあふれさせます。分離も現実的です。フィーダーとスロートの間の輸送距離が長いと、重いペレットがブレンドから分離してしまうため、供給経路を短く直接的に保ちます。
ブラックマスターバッチの作り方
ブラックマスターバッチの製造は、分散の複合作業です。古典的な製造ルートは 5 つのステーションを経由します。
- 計量と事前混合。カーボン ブラック、キャリア ペレット、ワックス、および添加剤が重量に応じて高速ミキサーに投入され、そこでワックスが顔料表面を事前に湿らせ始めます。
- ツインスクリューコンパウンド。高せん断スクリュー構成を備えた共回転二軸押出機が顔料を湿らせ、分解し、分散させます。カーボン ブラックは多くの場合、プロセスをクリーンに保つために別のポートから供給されるか、ペーストとして事前に分散されます。
- ペレット化。ストランドを水浴に落として所定の長さに切断するか、溶融物を水中でペレット化します。次に、ペレットをふるいにかけ、磁石の上を通過させて金属痕跡を除去します。
- 均質化。生産バッチは大きなサイロで混合されるため、注文の最初のキログラムと最後のキログラムが一致します。
- 研究室リリース。メルトフローレート、カーボンブラック含有量(灰または熱重量分析による)、水分、熱安定性、およびプレスプラークからの分散評価または濾過圧力上昇テストが、バッチの出荷前にチェックされます。
均質化能力は購入者の注目に値します。少量のバッチをブレンドするサプライヤーは、大量の注文全体で同じ色合いを維持するのに苦労しています。大規模な均質化サイロを備えたサプライヤーは一貫して出荷します。バッチサイズと均質化の実践について直接質問してください。その答えは、データシートのどの主張よりも色調の安定性を予測します。
工場内の清潔さの規律は、後でフィルム上の斑点の減少として現れます。専用の顔料の取り扱い、密封された移送、ふるい分け、および金属の分離は、生産者が分散品質を真剣に考えているという目に見える兆候です。
アプリケーション要件: 仕様が異なる場合
同じペレットファミリーでも、実験室から離れるとまったく異なる動作をします。厚い射出成形に合格する仕様は、30 ミクロンのフィルムでは失敗する可能性があります。これらは、各市場の日々の生産におけるグレードに基づいた、用途別の要件パターンです。
インフレーションフィルム、宅配袋、ストレッチフィルム
フィルムは分散にとって最も厳しい環境です。薄いゲージでは残った凝集物がすべて斑点として露出し、ダイのゲルがロールの長さに沿って目に見える線になります。したがって、フィルムグレードは分散と濾過挙動を優先し、圧力上昇が低く、ダイの蓄積がありません。カーボンブラック含有量は 40 ~ 50% なので、適度な添加量で薄い層が完全に隠蔽されます。宅配便およびショッピングバッグのグレードは、靭性と表面仕上げを追加します。ストレッチフィルムのグレードには高純度が求められます。マルチフィルムはフルシーズンを直射日光の下で過ごすため、農業用フィルムグレードには UV 安定化機能が含まれています。
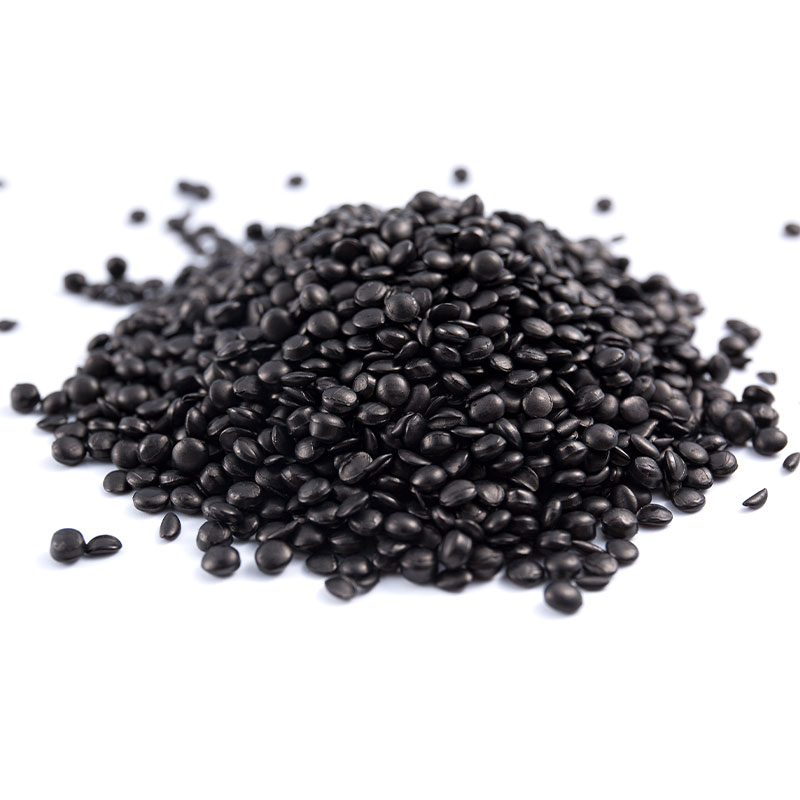 フィルム用途向けの高隠蔽ブラックマスターバッチ (EN4066) 約 46% のカーボン ブラックと低灰分を含む PE ベースの濃縮物で、クリーンな分散と濾過動作を実現するように設計されています。薄いゲージで凝集物が露出するフィルム押出に適しており、適度な量で完全に隠すことができます。 製品を見る→
給排水用パイプ
PE 圧力パイプには、埋設および露出ポリエチレン パイプ システムの長年の慣行に沿って、内蔵の UV シールドとして 2 ~ 2.5% のカーボン ブラックが含まれています。マスターバッチは、クリーンな分散に貢献する必要があります。加圧されたパイプ壁内の斑点は応力上昇要因として機能します。さらに、低湿度で耐候性挙動が記録されている必要があります。排水および下水道グレードは日陰の自由度が高くなりますが、それでも長期的な環境安定性が必要です。
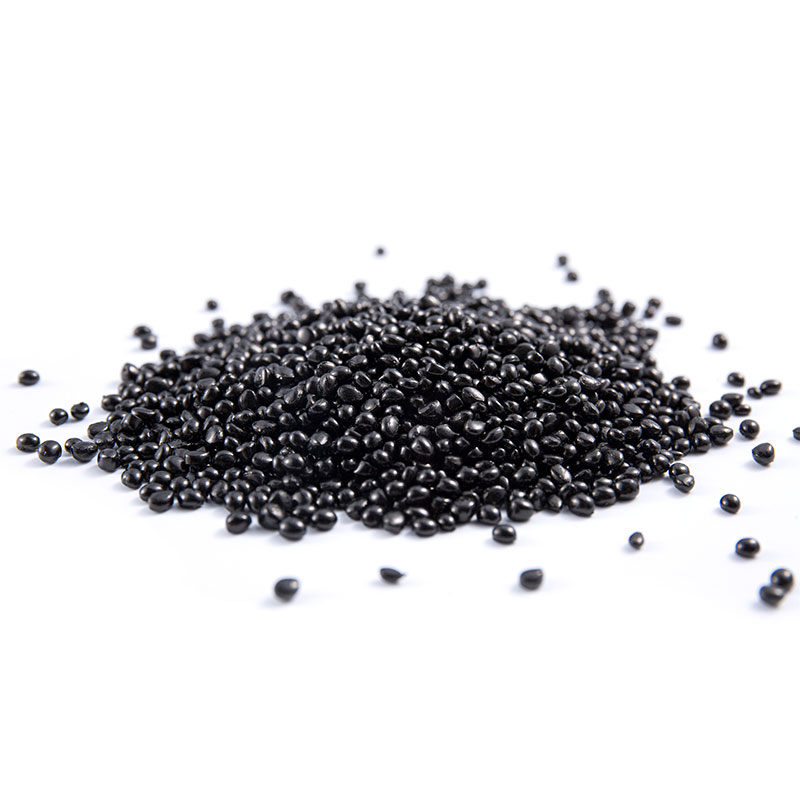 PEパイプ用UVカットブラックマスターバッチ(H6045) この PE 含有グレードには、均一な着色と強化された UV 耐性を実現するためにカーボン ブラックが約 45% 含まれています。クリーンな分散、低水分、文書化された長期耐候性安定性を必要とする圧力パイプシステムに適合します。 製品を見る→
射出成形: 家電製品、玩具、ハウジング
成形グレードは、流動性と表面品質と引き換えに漆喰性の尺度を決定します。家電製品のハウジングの高光沢、玩具の耐衝撃性、およびおよそ 280 °C までのエンジニアリング樹脂加工ウィンドウに耐える熱安定性です。アンダートーンはデザイン上の決定事項になります。ブルーアンダートーンのブラックは光沢のあるハウジングでは高級感があり、ニュートラルなブラックはマットなテクニカルパーツに適しています。成形業者は日常的にスプルーとランナーを配合して原料に戻すため、再生率全体の一貫性も重要です。
自動車の内外装
自動車の仕様は材料試験のようなものです。キャビンの低揮発性排出物と曇り、内装トリムの耐傷性と耐擦傷性、目に見える部分の均一な遮光、外装部品の耐候性です。したがって、インテリアグレードは、顔料自体と同様に、キャリアと添加剤パッケージの揮発性プロファイルを注意深く制御します。
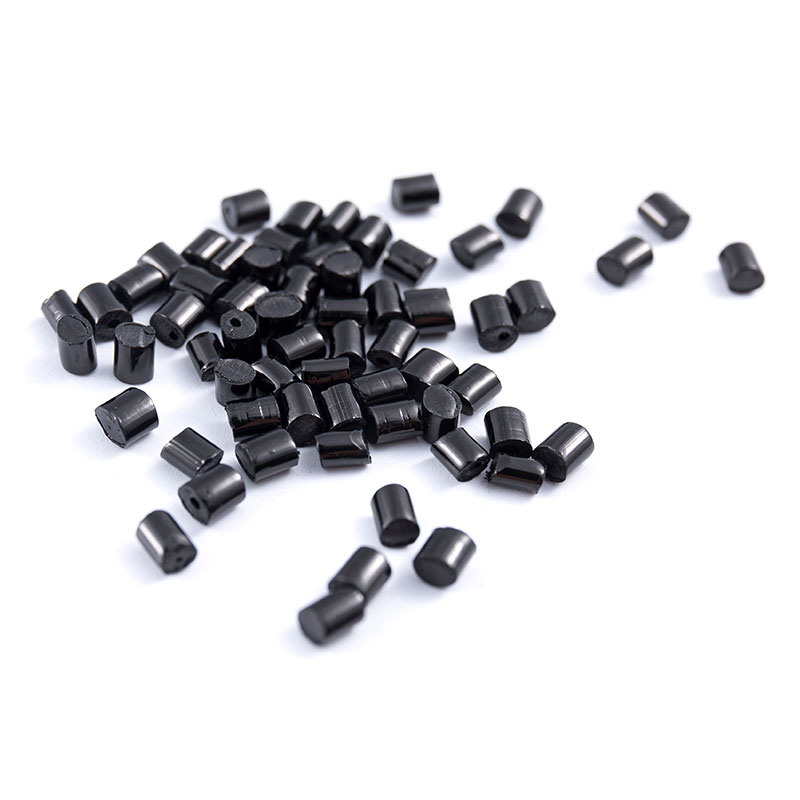 自動車内装用低VOCブラックマスターバッチ 分散性の高いカーボン ブラックを AS (SAN) キャリアに配合したこの低排出グレードは、光沢仕上げまたは艶消し仕上げと文書化されたコンプライアンス テストをサポートしながら、キャビン部品の揮発性と曇りを制御します。 製品を見る→
食品と接触する包装および食器
食品に接触する作業は、色の訓練である前にコンプライアンスの訓練です。着色剤と添加剤は、適用される枠組み内に収まる必要があります。実際には、移行挙動を決定要因として、EU 食品接触プラスチック規制 (EU) No 10/2011 および 21 CFR 178.3297 などの米国 FDA 着色剤リストに対する宣言が適用されます。各グレードのコンプライアンス宣言を収集し、食器、包装袋、果物と野菜の回転ボックスの下流認証と整合させてください。ドキュメントトレイルの詳細については、このガイドを参照してください。 食品と接触するブラックマスターバッチが安全性とコンプライアンスをどのように確保するか .
エンジニアリングコンパウンドと特殊キャリア
PA、PC、PBT、PPS、PET、TPU、PCTG、または POE をベースとしたコンパウンドは、高温でせん断に敏感に処理され、多くの場合厳密に制御された条件下で処理されます。ここでは、担体の問題が支配的です。担体が不適合であると曇り、脆化、劣化が生じますが、正しく適合した濃縮物や担体を含まない濃縮物はポリマー中に消失します。これらの市場では、280 ~ 300 °C で色合いを保つ熱安定性顔料パッケージが基本的な期待となっています。
マスターバッチ vs. コンパウンド vs. 液体カラー vs. パウダー
マスターバッチは、黒色のプラスチック部品を製造する 4 つのルートのうちの 1 つであり、各ルートはコストとリスクをサプライ チェーン内の別の場所に移動させます。そのため、同じ部品でも工場ごとに調達方法が大きく異なる場合があります。
| ルート | 主な利点 | 主なトレードオフ | 典型的なベストフィット |
|---|---|---|---|
| マスターバッチ | 実証済みの分散。 1 つの樹脂在庫でさまざまな色合いに対応します。より少ない注文量 | ライン上での投与精度と混合が必要 | 複数の製品とシェードを実行するコンバーター |
| 着色済みコンパウンド | 投与量ゼロ。シェードは樹脂自体に固定されています | キログラムごとにプレミアム。最小数量が大きい。柔軟性が低い | 単一の凍結された仕様の長期実行 |
| 液体の色 | 非常に低用量。湿気を吸収しません。色合いの変化が速い | ポンプのメンテナンス。キャリアと互換性の制限 | 頻繁な切り替えを伴う大量の押出 |
| ドライピグメントブレンド | 最低の前払い材料価格 | 粉塵、分散不良、日陰ずれ、衛生負荷 | ラフなアウトドアアイテム以外に適していることはほとんどありません |
この算術は多くの購入者をつまずかせます。マスターバッチ 1 キログラムは樹脂 1 キログラムよりも高価ですが、製品に含まれるのは 1 ~ 5% だけですが、コンパウンドのプレミアムは樹脂 100% に適用されます。複数の製品を 1 つのラインで実行している工場では、ほとんどの場合、柔軟性を確保するためにマスターバッチが使用されます。長期にわたる単一仕様の製品は、その量が最小注文に一致する場合、化合物を正当化できます。
6 つの品質問題とその原因
現場での苦情はいくつかのパターンに分類され、そのほとんどは顔料そのものではなく、分散、水分、またはキャリアの適合性に遡ります。次回欠陥が発生した場合は、このマップを使用します。
| 症状 | 考えられる根本原因 | 最初に確認すること |
|---|---|---|
| 表面に黒い斑点がある | 顔料の分散不完全または汚染 | グレードの分散評価。スクリーン圧力の上昇。フィーダーとブレンダーの清潔さ |
| ダイビルドアップとダイライン | 適合しないキャリアまたは低品質のワックス | キャリアとベース樹脂との相溶性。溶融温度ウィンドウ |
| バッチ間のシェードドリフト | 均質化が弱い。カーボンブラック含有量の変動 | サプライヤーのバッチサイズと均質化の実践。ロットごとの分析証明書 |
| ジェルとフィッシュアイ | 吸湿または劣化したキャリア | 水分仕様と証明書。保管条件。乾燥の練習 |
| 洗いざらしのグレートーン | 有効カーボンブラック含有量が低い、または粗いグレード | 総色素含有量 (用量 × 濃度);グレードのアンダートーンと漆黒のデータ |
| 屋外での初期の UV 障害 | カーボンブラックが不十分または不十分に分散している。 UVパッケージがありません | 部品中のカーボン ブラックの割合。風化データ。添加剤パッケージ |
注文前の実用的なチェックリスト
注文書を作成する前に、このチェックリストを実行してください。所要時間は 1 時間で、上の表に記載されているほとんどの紛争を回避できます。
- ベースポリマーに対するキャリア樹脂とそのメルトインデックスを確認します。メルトフロー適合性はおよそ ±30% を目標とします。
- 「ブラック」という言葉だけでなく、実際のカーボン ブラックの割合とグレードファミリー、つまり漆黒さとアンダートーンのデータを尋ねてください。
- 分散の証拠を要求します。プレスプラークの評価と、フィルムグレードの場合は、正確な製品のろ過圧力上昇データを要求します。
- 再研磨ポリシーに基づく挙動を含め、加工温度での熱安定性を検証します。
- 湿気制限と包装を確認してください。ポリオレフィングレードでは 0.1% 未満、PA および PET ではより厳しく、防湿ライナーが付いています。
- コンプライアンス文書を収集します: RoHS および REACH 宣言、部品が食品と接触する場合の食品接触宣言、関連する場合は自動車材料要件。
- 樹脂を使用してマシンで 1 ~ 2 時間のライン トライアルを実行し、色合い、斑点、圧力上昇、機械的特性をチェックします。
- 完成キログラムあたりのコストを比較します。トンあたりの価格を確認する前に、すべての見積もりを用量と顔料濃度で正規化します。
マスターバッチに関するよくある質問
プラスチックのマスターバッチを一言で言うと何ですか?
マスターバッチは、顔料と添加剤の濃縮ブレンドであり、適合するキャリア樹脂に分散されてペレット化され、加工業者がこれを天然ポリマー(通常は 1 ~ 5%)に落とし込み、製品に着色したり、耐紫外線性などの特性を与えたりします。
レジンにどれくらいのマスターバッチを加えればよいですか?
添加量に顔料濃度を掛けます。45% グレードの 2% では、製品中に 0.9% のカーボン ブラックが含まれます。通常、フィルムには合計カーボン ブラックが 0.8 ~ 2%、パイプには 2 ~ 2.5%、成形品には 1 ~ 2% が含まれます。サプライヤーの推奨から始めて、試用して確認してください。
1 つのマスターバッチで PE、PP、ABS、PC を同様に着色できますか?
ユニバーサルキャリアが存在し、多くの製品のポリオレフィンとスチレン系材料に渡って許容可能に機能します。エンジニアリング樹脂はそれほど寛容ではありません。PA、PC、PBT、および PPS では、曇り、脆化、または劣化を避けるために、適合するキャリアまたはキャリアフリーの濃縮物が必要です。
ブラックマスターバッチにはどのようなカーボンブラックが含まれていますか?
標準的なペレットグレードは 20 ~ 50% であり、高濃度タイプやキャリアフリータイプではさらに高くなります。内容物は灰分析または熱重量分析によって検証され、バッチごとに分析証明書に記載される必要があります。
マスターバッチは製品の機械的特性に影響しますか?
適切に配合されたグレードは、適合した担体、完全に分散した顔料、適合性のある添加剤など、製品に溶け込むように設計されています。キャリアが不適合である場合、投与量が過剰である場合、または分散が不十分な場合に問題が発生し、衝撃強度と表面品質が最初に低下します。
ブラックマスターバッチの保存期限はどのくらいですか?
メーカーは通常、直射日光を避けて密封して乾燥した保管場所で 24 か月保存できると見積もっています。ペレットの有効期限が突然切れることはありませんが、開いた袋、特にエンジニアリンググレードのキャリアの場合、湿気が溜まるとゲルや表面欠陥が発生します。
私の黒い製品が深い黒ではなくグレーに見えるのはなぜですか?
考えられる可能性は 4 つあります。カーボン ブラックの総含有量が低すぎる (用量 × 濃度)、顔料グレードが粗い、分散が不十分で光散乱凝集体が残っている、または天然樹脂のベース色の変化です。この順序で作業してください。
マスターバッチは食品と接触する包装に適していますか?
はい、グレードが定められている場合に限ります。貴社の市場に適用されるフレームワーク(欧州では規制 (EU) No 10/2011、米国では FDA 着色剤リスト) に対する準拠宣言を求め、バッチごとにファイルに保管してください。
配合をラインに合わせる
データシートは質問の約半分に答えます。残りは機械が答えます。生産的なブリーフィングは、ベース樹脂とそのメルトインデックス、加工温度、製品のゲージまたは肉厚、濾過設定、物理的な色合いの基準(実際の部品がカラーチップを上回る)、および製品が満たさなければならないコンプライアンス環境の 6 つの入力から始まります。これらの入力に基づいて試用グレードが配合され、実験室で分散性と熱安定性がテストされ、その後、連続供給する前に顧客独自のラインで検証されます。
E-LUCK は、そのワークフローを中心に製品ラインナップを構築しています。ブラックマスターバッチに完全に焦点を当てたメーカーとして、ポートフォリオは農業用フィルム、ストレッチフィルム、宅配用バッグ、ショッピングバッグやゴミ袋などのインフレーションフィルムグレードをカバーしています。家電製品、高光沢部品、玩具用の射出成形およびブロー成形グレード。上下水道管のグレード。食品と接触する食器および包装グレード。自動車の内外装グレード。シート、プロファイル、ワイヤーのグレード。特殊ラインでは、キャリアを AS、PC、PA、PS、PPA、PPS、PET、PBT、TPU、PCTG、POE に適合させるとともに、コンパウンダー向けのキャリアフリーおよび高濃度グレードも取り揃えています。
標準グレードでは仕様に達しない場合、 カスタマイズされたブラックマスターバッチの開発 引き継ぐ: ポリマー、プロセスウィンドウ、ターゲット特性に合わせて配合が調整され、定期供給前に試用バッチで証明されます。現在の黒がバッチ間で変動している場合、またはフィルムのダイに斑点が見られる場合は、短いプロセスの説明を添えて故障部品を送信してください。物理的なサンプルがあると、診断が半分に短縮されます。